Oct 21, 2026
Katakan anda memetik tiga puluh cengkerang, 3,000 mm panjang dan 12 mm tebal dalam keluli lembut. Mesin yang menentukan sama ada pekerjaan itu menghasilkan wang bukanlah mesin yang mempunyai skrin terbesar pada panel kawalan. Ia adalah yang boleh membengkokkan kedua-dua tepi plat terlebih dahulu, jadi silinder siap mencapai pusingan pengimpal dan ditutup dan bukannya membawa dua hujung rata yang perlu dipotong dan dikisar oleh seseorang.
Itulah jawapan ringkas: pilih geometri gulung dan kapasiti membentuk dahulu, dan beli sistem kawalan sebagai lapisan kebolehulangan di atasnya. Mesin penggulung plat CNC memperoleh hasil dengan menghasilkan semula hasil, bukan dengan menciptanya. Perkara berikut menerangkan perkara yang boleh dan tidak boleh dilakukan oleh kawalan, cara tiga konfigurasi gulungan biasa berbeza, dan nombor yang patut dituntut daripada pembina sebelum anda menandatangani.
Mesin penggulung plat mempunyai pergerakan yang sangat sedikit. Gulung bawah bergerak ke atas atau ke bawah; pada mesin empat gulung gulungan sisi bergerak masuk dan keluar; gulungan berputar. Tiada laluan alat untuk interpolasi, itulah sebabnya kawalan pada mesin bergolek terletak lebih dekat dengan sistem kedudukan berbanding dengan CNC berbilang paksi pada brek tekan.
Dalam amalan, CNC di sini bermaksud kedudukan terkawal secara berangka bagi paksi linear tersebut, biasanya injap servo atau berkadar dengan maklum balas kedudukan, serta skrin yang menyimpan kedudukan gulungan sebagai program. Pada mesin tiga gulung mekanikal, pelarasan yang sama dibuat dengan roda tangan dan skala.
Ganjaran muncul pada kerja berulang. Cangkerang pertama dalam satu kelompok sentiasa menjadi kepingan percubaan, kerana springback berubah mengikut ketebalan, kekuatan hasil dan juga nombor haba. Setelah kedudukan roll ditemui dan disimpan, kepingan dua hingga tiga puluh keluar dengan diameter yang sama dengan pertimbangan operator yang jauh lebih rendah, yang sangat penting di kedai dengan pusing ganti kakitangan yang tinggi.
Apa yang tidak dilakukan oleh CNC ialah mencipta geometri pra-lentur. Jika mesin tidak dapat mengapit dan membengkokkan tepi plat, tiada pengawal akan menghasilkan silinder yang benar. Keupayaan itu datang daripada bingkai, diameter gulungan dan jarak antara gulungan.
Kedai yang membandingkan reka bentuk boleh melihat pilihan mekanikal, hidraulik dan empat gulung bersebelahan dalam siri mesin penggulung plat .
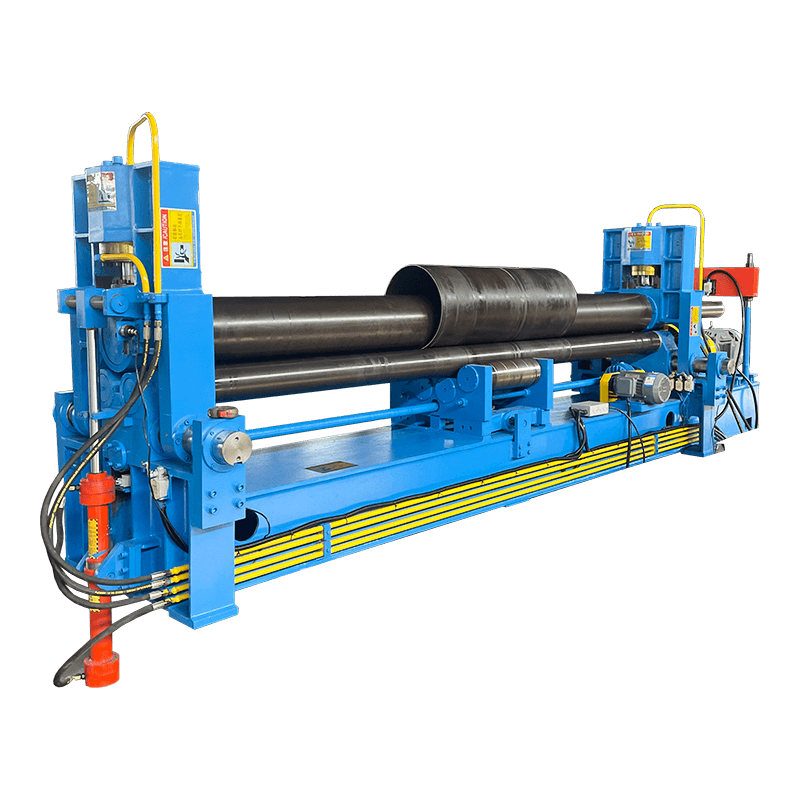 Mesin Gelek Hidraulik Universal 3-Roller Siri W11S Semak pilihan tiga penggelek hidraulik ini untuk penggelek plat, dengan teknologi pra-lentur, kawalan CNC, dan spesifikasi untuk pembentukan silinder, kon dan berbilang jejari. Lihat Produk →
Keluarkan bahasa jualan dan tiga konfigurasi biasa berbeza dalam satu fakta fizikal: cara tepi plat diprabengkokkan.
Mesin tiga gulung simetri mempunyai dua gulung bawah tetap dan gulung atas yang bergerak lurus ke bawah. Ia adalah cara yang paling mudah dan paling murah untuk menggulung cengkerang, dan ia masih menjadi tenaga kerja di banyak kedai kerja. Tangkapan berada di hujung. Jalur yang terletak di antara dua gulungan bawah tidak pernah bengkok, jadi untuk membengkokkan tepi belakang pengendali perlu mengeluarkan plat, pusingkannya dan suapkannya semula. Pada cangkang yang berat, itu adalah masa kren.
Mesin tiga gulung universal menambah pergerakan pada gulungan atas atau bawah supaya tepi pra-bengkok boleh melaluinya. Kedua-dua tepi kemudiannya pra-bengkok dalam satu persediaan, dan masa pengendalian yang disimpan biasanya melebihi perbezaan harga.
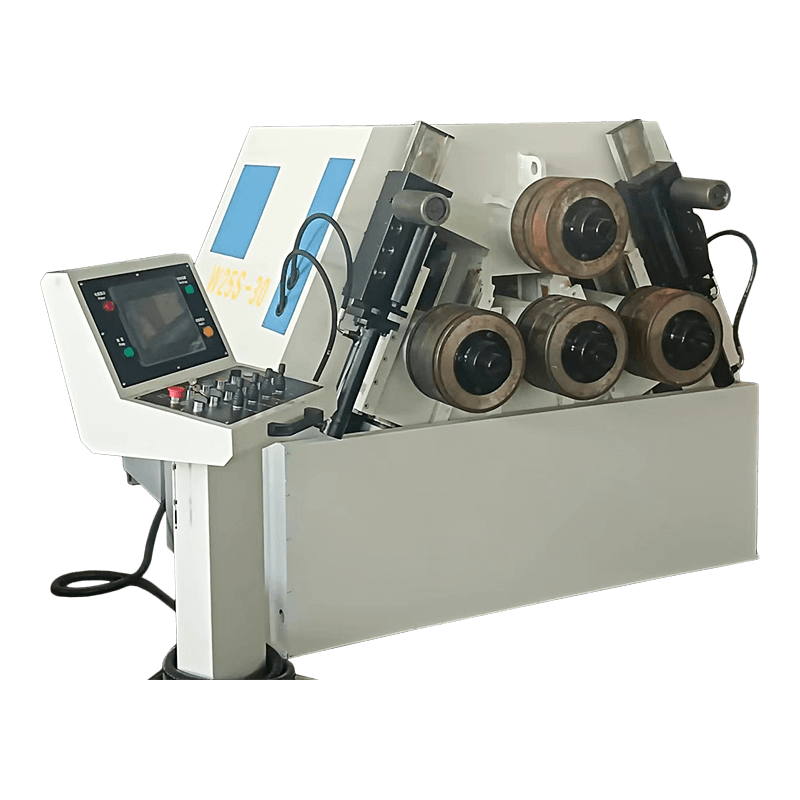
Mesin empat gulung menggunakan gulungan sisi keempat untuk pra-lentur. Plat kekal diapit di antara gulungan atas dan bawah, kedua-dua tepi dibengkokkan dalam laluan yang sama, dan tiada siapa yang memusingkan plat. Geometri juga membolehkan cangkerang siap mendekati diameter gulungan atas, yang memendekkan jalur tidak bengkok yang ditinggalkan di jahitan.
| Pertimbangan | Tiga gulung simetri | Tiga gulung sejagat | Empat gulung |
|---|---|---|---|
| Pra-lentur tepi | Memerlukan penyusuan semula atau penekan berasingan | Kedua-dua tepi dalam satu persediaan | Kedua-dua tepi dalam satu laluan, plat kekal diapit |
| Pengendalian plat | Tertinggi | Sederhana | Terendah |
| Kesesuaian tipikal | Pinggan nipis, batch kecil, bajet ketat | Kerja bercampur, kumpulan sederhana | Cengkerang panjang, tahan karat, kelompok berulang |
| Harga mesin relatif | Terendah | Sederhana | Tertinggi |
| Kemahiran operator dituntut | tinggi | Sederhana | Turunkan sebaik sahaja program wujud |
Perbandingan ilustrasi berdasarkan konfigurasi mesin, dinilai pada skala 1 hingga 5. Ia bukan data pengeluaran yang diukur.
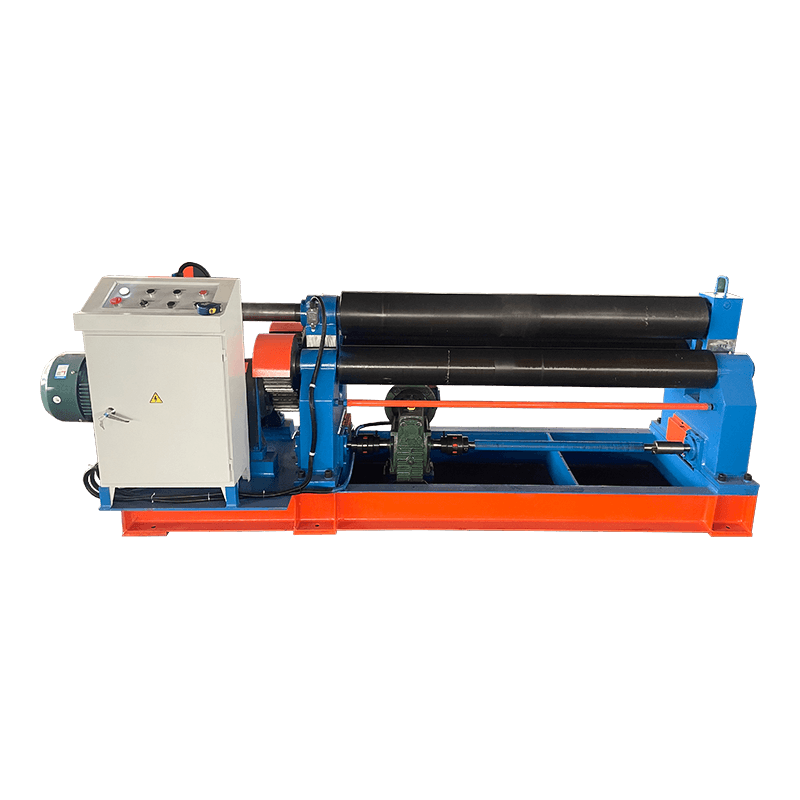 Mesin Penggelek Plat Mekanikal Simetri Siri 3-Roller W11 Pilihan tiga-gelek mekanikal untuk lenturan silinder dan arka, menampilkan reka bentuk simetri, ketepatan RGS, galas MCS, dan gulungan sisi condong untuk kerja kon. Lihat Produk →
Geometri empat gulung: gulungan sisi pra-membengkokkan tepi manakala gulung atas dan bawah memastikan plat diapit.
Empat gulung itu hanya sebahagian daripada harga yang boleh dilihat. Di bawahnya terdapat bingkai keluli yang dikimpal yang mesti menahan daya pemisah yang dihasilkan oleh gulungan; pada mesin berkadar 12 mm kali 3,000 mm, daya itu mencecah ratusan tan. Pesongan bingkai tidak hilang. Ia muncul di bahagian siap sebagai bentuk tong yang lebih gemuk di tengah daripada di hujung, itulah sebabnya pembina memahkotai gulungan atau memasangkan sistem mahkota pada model yang lebih besar.
Pemacu kos lain ialah permukaan gulungan, hidraulik dan kawalan. Gulung biasanya dikeraskan secara induksi terhadap lelasan dan mungkin bersalut krom untuk kerja tahan karat di mana penandaan permukaan penting. Injap dan perkakasan kawalan menyumbang bahagian invois yang lebih kecil daripada yang diandaikan oleh kebanyakan pembeli, jadi ia jarang berbaloi untuk menjimatkan di sana sebaik sahaja anda telah membayar untuk bingkai yang berat.
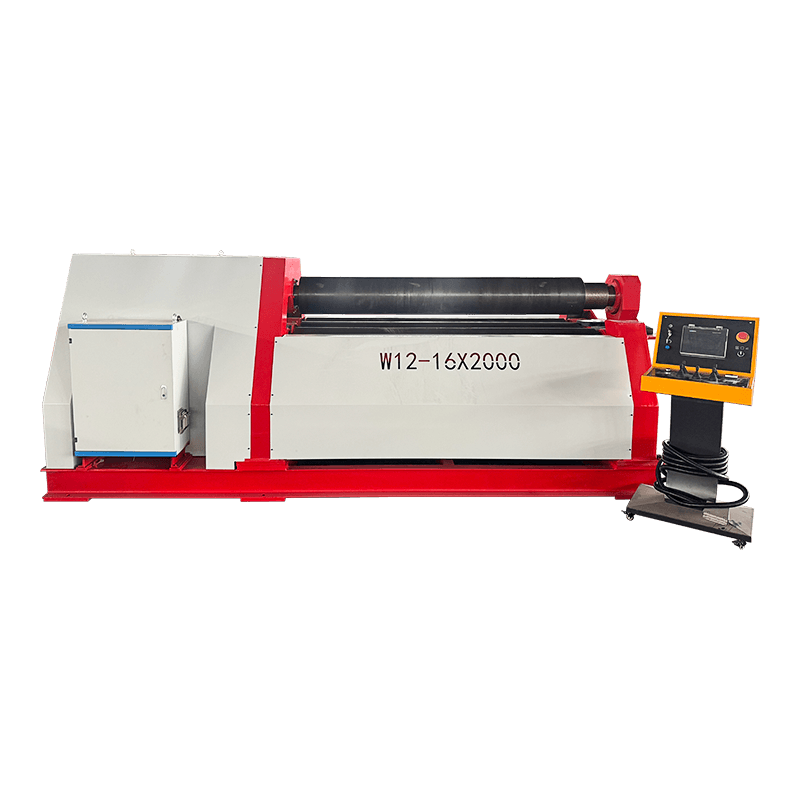 Mesin Lentur dan Menggolek Plat Hidraulik Siri W12 4-Roller Reka bentuk empat-gelek hidraulik membolehkan pra-bengkokan dan gelek satu persediaan, mengurangkan sisa dan meningkatkan kecekapan untuk bahan kerja silinder, kon dan melengkung. Lihat Produk →
Setiap mesin rolling dihantar dengan meja kapasiti. Baca baris di atas nombor yang anda perlukan.
Angka tajuk hampir selalu dinyatakan dalam keluli lembut, biasanya sekitar 400 hingga 450 MPa kekuatan tegangan. Gulung ketebalan yang sama dalam 304 tahan karat, atau dalam gred struktur 700 MPa, dan mesin tidak akan mencapainya. Minta jadual penurunan nilai untuk keluli yang sebenarnya anda jalankan dan bukannya skala nombor sendiri: daya gelek meningkat dengan kekuatan tegangan, dan springback dan diameter minimum turut bergerak bersamanya.
Tiga nombor lagi menentukan sama ada mesin itu sesuai dengan kerja anda:
Satu butiran praktikal: kapasiti disebut pada lebar penuh. Menggelek plat 2,000 mm pada mesin 3,000 mm mengubah corak daya dan, pada beberapa reka bentuk, pampasan mahkota yang anda perlukan untuk hasil bulat.
Kebanyakan kejutan yang tidak menyenangkan dalam perdagangan ini bukanlah kerosakan. Ia adalah ketidaksepadanan antara apa yang dijanjikan oleh carta kapasiti dan apa yang sebenarnya dilakukan oleh kedai, dan senarai masalah rolling plat biasa ialah senarai semak yang berguna untuk dijalankan terhadap bahagian anda sendiri sebelum pesanan keluar.
S1. Apakah kegunaan mesin penggulung plat CNC?
Membengkokkan plat rata ke dalam silinder, kon dan cengkerang melengkung dengan melepasinya di antara gulungan berputar. Kerja biasa termasuk cangkerang tangki dan vesel, bahagian paip dan saluran, panel pembinaan kapal dan tiang struktur.
S2. Berapa tebal plat boleh rolling mesin plat CNC?
Ia bergantung pada lebar dan bahan sama seperti pada mesin. Penarafan diberikan dalam keluli lembut pada lebar penuh; plat tahan karat dan berkekuatan tinggi mengurangkan angka itu secara mendadak, jadi minta carta yang sepadan dengan gred anda.
S3. Apakah perbezaan antara mesin penggelek plat tiga gulung dan empat gulung?
Mesin tiga gulung tidak mempunyai gulungan pra-lentur khusus, jadi plat selalunya perlu diputar atau disuap semula untuk membengkokkan tepi kedua. Mesin empat gulung menggunakan gulungan sisi untuk membengkokkan kedua-dua tepi sementara plat kekal diapit.
S4. Bolehkah mesin penggulung plat pra-bengkok tanpa meninggalkan hujung rata?
Mesin tiga gulung dan empat gulung universal boleh membengkokkan kedua-dua tepi, tetapi bahagian rata yang pendek biasanya kekal. Panjangnya ditetapkan oleh diameter gulungan atas dan jurang antara gulungan bawah, jadi minta angka itu terlebih dahulu.
S5. Berapakah kos mesin penggulung plat CNC?
Harga mengikut kapasiti, kiraan gulungan, pakej hidraulik dan kawalan. Mesin tiga gulung mekanikal ialah pintu masuk termurah dan mesin empat gulung CNC sepenuhnya paling mahal. Oleh kerana penurunan bahan mengubah spesifikasi dengan begitu banyak, petikan berdasarkan saiz dan gred plat anda adalah satu-satunya perbandingan yang bermakna.
S6. Apakah penyelenggaraan yang diperlukan oleh mesin penggulung plat hidraulik?
Periksa tahap dan keadaan minyak hidraulik, gantikan penapis mengikut jadual, pastikan permukaan gulungan bersih dan bebas daripada skala untuk mengelakkan penandaan, pelincir sendi yang bergerak, dan sahkan penentukuran kedudukan gulungan secara berkala supaya program yang disimpan kekal tepat.
Produk berkaitan
Hubungi kami
Alamat Kilang
Taman Perindustrian Xichang, Bandar Chengdong, Haiancity, Nantong City, Wilayah Jiangsu, China
E -mel
Telefon
+86-13906278466
produk
Kod QR