Oct 28, 2026
Tiga milimeter keluli tahan karat, 2,500 mm panjang, dilipat ke dalam saluran U dengan dua selekoh 90 darjah dan satu selekoh 45 darjah, dan panel siap perlu bolt terus ke bingkai potong laser tanpa satu kerja semula. Itulah kerja mesin lentur logam lembaran sebenarnya dibeli. Bukan plat paling tebal di halaman, dan bukan tonase terbesar dalam katalog.
Mulakan dengan kesimpulan. Tentukan mesin di sekitar bahagian paling berat dan terpanjang yang anda jangkakan untuk sebutkan dalam tempoh dua tahun akan datang, kemudian tambah kira-kira 20 peratus ruang kepala. Tan, panjang lentur, kedalaman tekak dan jenis kawalan semuanya mengikut dari bahagian tunggal itu. Segala-galanya, daripada bilangan paksi tolok belakang kepada jenama pam hidraulik, adalah sekunder dan boleh dirundingkan kemudian.
Perkara berikut ialah cara had tersebut dikira, spesifikasi pembeli yang paling kerap salah baca, dan soalan yang timbul dalam hampir setiap pertanyaan pesanan.
Brek tekan diterangkan oleh tiga kapasiti utama, dan biasanya hanya satu daripadanya dibandingkan dengan betul sebelum pesanan dibuat.
Daya yang mesti dikenakan oleh mesin pada rentang pertengahan ditetapkan oleh ketebalan kepingan, kekuatan tegangan bahan, pembukaan die dan panjang lenturan. Lenturan udara memerlukan daya yang paling sedikit. Bottoming atau coining, di mana pukulan menekan bahan sepenuhnya ke dalam dadu, boleh menuntut beberapa kali lebih banyak. Itulah sebabnya angka tonase nominal bermakna sangat sedikit: 100 tan dengan 16 mm V-die dan 100 tan dengan 6 mm V-die adalah dua mesin yang sama sekali berbeza dalam amalan.
Panjang nominal dalam nama model, seperti 2,500 mm, ialah lebar maksimum bahan kerja, tetapi ruang antara perumah sisi lebih pendek. Mesin 2,500 mm mungkin menawarkan kira-kira 2,050 mm antara bingkai, jadi bahagian dengan bebibir pengembalian dalam secara fizikal mungkin mustahil untuk dimasukkan walaupun ia lebih pendek daripada panjang nominal. Kedalaman tekak dan ketinggian terbuka (siang hari) sama pentingnya apabila bahagian itu adalah kotak, kabinet atau saluran yang dibentuk dan bukannya jalur rata.
Dua mesin dengan tonase yang sama dan panjang yang sama boleh berbeza dengan faktor tiga harga semata-mata kerana cara mereka mengawal kedudukan ram. Springback berubah dengan kumpulan bahan, arah butiran dan haus perkakas, jadi kawalan gelung tertutup dan pemahkotaan lebih penting apabila anda menjalankan kumpulan kecil kerja yang berbeza-beza berbanding apabila anda menjalankan satu nombor bahagian sepanjang hari.
Daya lentur udara boleh dianggarkan dengan penekan brek formula yang telah diterbitkan oleh pengeluar selama beberapa dekad: daya per meter dalam kilonewton bersamaan dengan 650 didarab dengan kuasa dua ketebalan kepingan, dibahagikan dengan bukaan mati-V. Untuk keluli lembut bukaan acuan biasanya diambil sebagai lapan kali ketebalan kepingan. Jadual di bawah menggunakan formula itu merentasi julat ketebalan yang kebanyakan kedai fabrikasi sebutkan.
| Ketebalan helaian | Pembukaan V-die | Daya per meter | Paksa untuk selekoh 2.5 m |
|---|---|---|---|
| 1.0 mm | 8 mm | 8 t/m | 21 t |
| 2.0 mm | 16 mm | 17 t/m | 42 t |
| 3.0 mm | 25 mm | 25 t/m | 62 t |
| 4.0 mm | 32 mm | 33 t/m | 83 t |
| 6.0 mm | 50 mm | 50 t/m | 124 t |
| 8.0 mm | 64 mm | 66 t/m | 166 t |
| 10.0 mm | 80 mm | 83 t/m | 207 t |
Anggap jadual sebagai titik permulaan dan bukannya jawapan akhir. Selekoh dalam, bukaan dadu kecil, gred tegangan tinggi dan panjang bebibir pendek semuanya menolak tan yang diperlukan ke atas, manakala lenturan hanya hujung bahagian yang panjang menolak beban ke arah tengah ram, iaitu di mana pesongan paling menyakitkan.
Ton hanya separuh daripada spesifikasi. Separuh lagi memutuskan sama ada bahan kerja boleh dimuatkan, dibengkokkan dan dikeluarkan sama sekali. Selesaikan perkara ini sebelum menandatangani:
Di sinilah kebanyakan perbezaan harga terletak, dan jawapan yang betul bergantung pada campuran kerja anda dan bukannya pada belanjawan anda sahaja.
Mesin lentur hidraulik konvensional gunakan hentian kedalaman mekanikal dan tolok belakang yang dilaraskan secara manual. Mereka adalah pilihan yang bijak apabila kerja itu berulang, kebanyakannya mudah selekoh 90 darjah, dan pengendali boleh mendail dalam pembetulan. Persediaan mengambil masa dan bergantung pada pengalaman pengendali, tetapi sistem mekanikal adalah mudah dan murah untuk diselenggara.
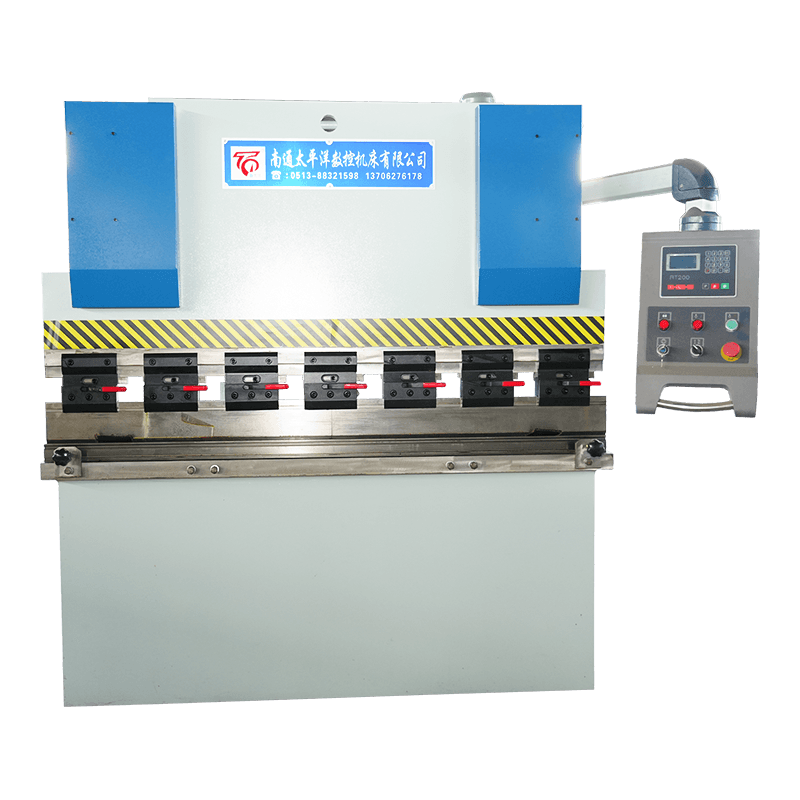
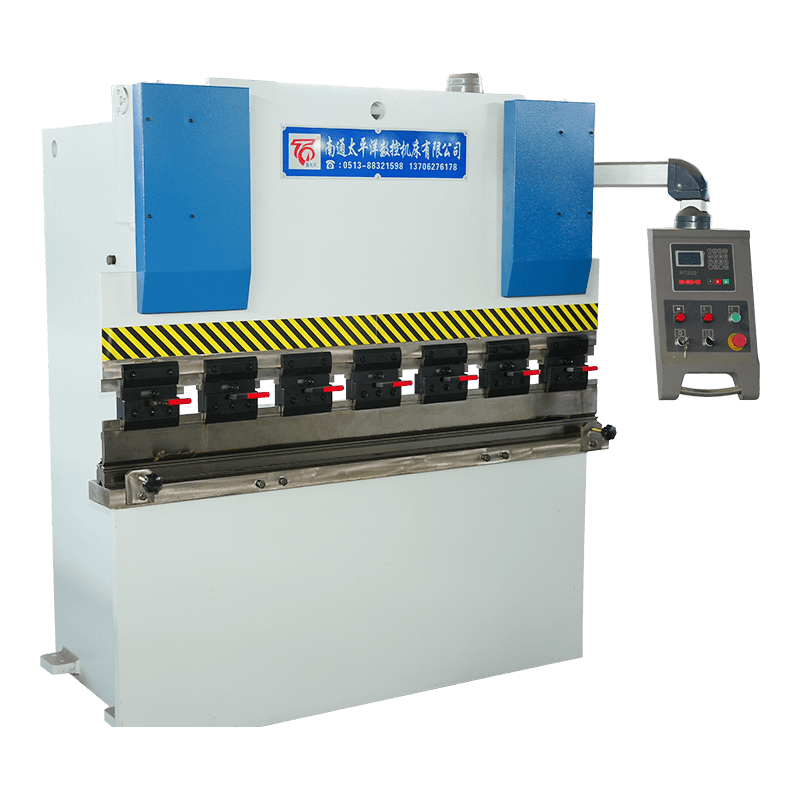 Mesin Lentur Logam Lembaran Hidraulik Siri WC67Y Brek tekan NC yang menjimatkan kos dengan kawalan E21 atau RT200, sesuai untuk fabrikasi, HVAC dan pembuatan am. Lihat Produk →
Mesin CNC segerak aci kilasan pautkan dua silinder dengan bar kilasan supaya kedua-dua hujung ram bergerak bersama, dan tambahkan kawalan berangka untuk kedalaman ram dan kedudukan tolok belakang. Mereka memegang sudut lebih baik daripada berhenti mekanikal semata-mata, menyimpan program untuk kerja berulang, dan mengendalikan kumpulan bercampur jauh lebih selesa, pada premium kos yang sederhana.
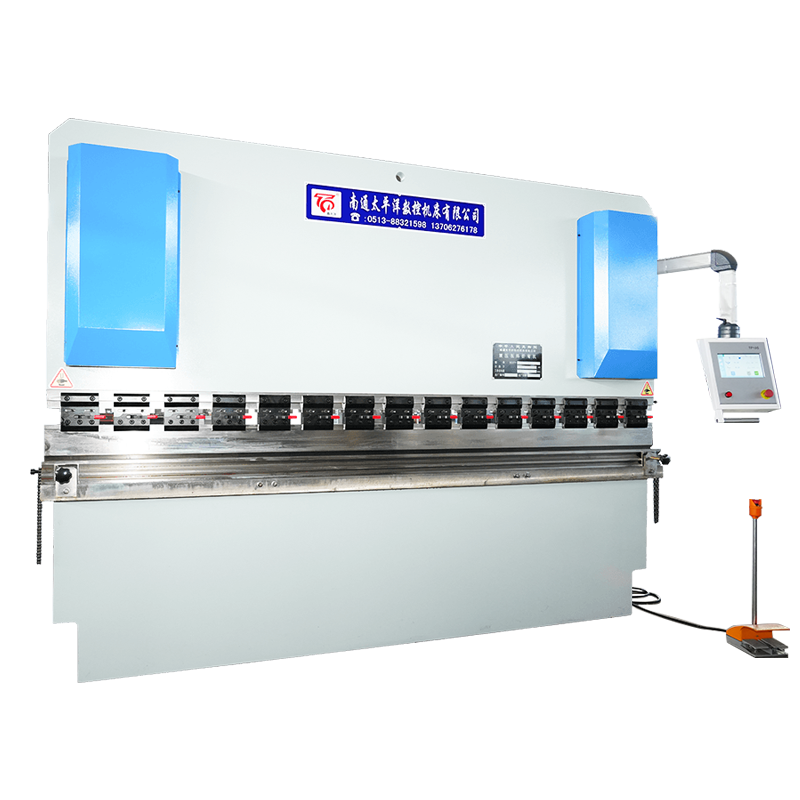 Mesin Lentur Hidraulik CNC Siri WC67K Paksi Kilasan Segerak Brek tekan CNC jarak pertengahan dengan kawalan TP10S atau DA41T, diletakkan di antara pilihan servo aci kilasan dan elektro-hidraulik. Lihat Produk →
Mesin CNC servo elektro-hidraulik mengawal setiap silinder dalam gelung tertutup menggunakan injap berkadar dan skala linear, jadi kedudukan ram diukur dan bukannya diandaikan, dan kawalan boleh membetulkan springback dan pesongan dengan cepat. Ia adalah jawapan yang betul apabila toleransi sudut adalah ketat, apabila kumpulan kecil dan bercampur, atau apabila satu pengendali perlu menjalankan beberapa mesin.
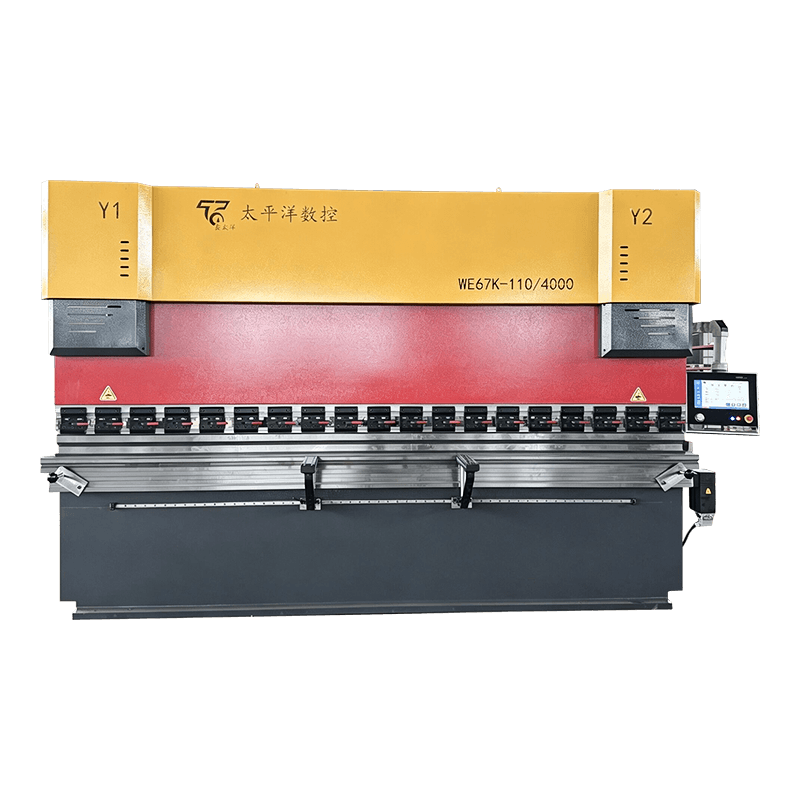 Mesin Lentur Hidraulik CNC Servo Elektro-Hidraulik Siri WE67K Brek tekan berketepatan tinggi dengan kawalan gelung tertutup dan pilihan Delem, ESA atau Cybelec untuk kerja kepingan logam yang kompleks. Lihat Produk →
Jika anda masih menimbang di tengah-tengah julat itu, perbandingan praktikal jenis pemacu dan hasil setiap satu dibincangkan dalam panduan ini untuk memilih mesin lentur plat CNC yang betul .
Ketebalan yang sama dan die yang sama boleh menuntut daya yang sangat berbeza bergantung pada sejauh mana tumbukan bergerak ke dalam bahan. Lenturan udara, di mana helaian hanya menyentuh bahu die, adalah garis dasar. Bottoming dan coining mendarabkan angka itu, dan pengganda itulah sebabnya mesin yang membengkok 4 mm dengan selesa di udara mungkin bergelut dengan helaian yang sama di bawah perkakas coining.
Akibat praktikal adalah mudah. Jika anda membeli tonase untuk lenturan udara dan kemudian beralih kepada perkakas coining untuk mencapai jejari dalam yang ketat, anda mungkin mendapati diri anda berada di luar kapasiti undian mesin pada kerja yang anda fikirkan berada di dalamnya.
Memahami geometri zon lentur menerangkan kebanyakan keputusan spesifikasi di atas. Hujung pukulan menekan helaian ke dalam bukaan-V dadu; bahu mati menetapkan jejari dalam; bukaan dadu menentukan kedua-dua daya yang diperlukan dan panjang bebibir minimum.
Kebanyakan pertikaian selepas penghantaran datang daripada spesifikasi yang tidak lengkap dan bukannya mesin yang rosak. Siasatan berguna menyatakan gred bahan dan julat ketebalan, panjang selekoh maksimum, jejari dalam terkecil, bebibir minimum, toleransi sudut dalam darjah, standard perkakas yang anda ingin gunakan dan standard keselamatan yang mesti dipenuhi oleh mesin. Di Eropah, brek tekan hidraulik biasanya ditetapkan terhadap EN 12622; pembeli di wilayah lain harus menyatakan keperluan tempatan yang setara dengan jelas.
Satu soalan yang patut ditanya sebelum anda menandatangani. Minta pembekal mengesahkan tonase yang tersedia pada panjang nominal penuh, bukan hanya pada pertengahan rentang, dan nyatakan bagaimana mesin mengimbangi pesongan ram. Pengilang dengan kejuruteraan dalaman, seperti Alat Mesin CNC Nantong Pacific , sepatutnya boleh menjawab kedua-duanya secara bertulis.
Ia membentuk kepingan rata ke dalam sudut, saluran, kotak dan profil melengkung dengan menekan bahan di antara penebuk dan dadu. Kegunaan biasa termasuk penutup, saluran, kurungan, bahagian casis, bumbung dan panel dinding, dan mana-mana bahagian yang kosong rata perlu menjadi bentuk tiga dimensi.
Untuk lenturan udara, darab 650 dengan kuasa dua ketebalan, bahagi dengan bukaan mati-V, dan darab dengan panjang selekoh dalam meter. Kemudian gunakan faktor bahan: kira-kira 1.5 untuk keluli tahan karat dan 0.5 hingga 0.6 untuk aluminium. Tambahkan ruang kepala jika anda pernah menjangkakan untuk menggunakan perkakas coining.
Mesin hidraulik konvensional sesuai dengan kerja 90 darjah yang mudah dan berulang di mana masa persediaan tidak kritikal. Mesin CNC, terutamanya jenis servo elektro-hidraulik, membayar sendiri apabila campuran kerja dipelbagaikan, toleransi sudut adalah ketat, atau pengendali yang sama menjalankan lebih daripada satu mesin.
Keretakan biasanya berpunca daripada lenturan merentasi tepi yang digunting atau dipotong laser dengan jejari dalam yang terlalu kecil untuk bahan, atau daripada garisan selekoh yang berjalan di sepanjang arah bergolek. Springback adalah wujud kepada lenturan udara dan tumbuh dengan kekuatan tegangan, jadi ia memerlukan sama ada pembetulan sudut lenturan berlebihan atau gelung tertutup.
Ia boleh, dengan syarat mesin mempunyai tonase yang mencukupi untuk kerja yang paling tebal dan panjang yang cukup untuk yang terpanjang, dan dengan syarat anda menerima bahawa bahan nipis mungkin memerlukan perkakas yang berbeza. Lembaran nipis memerlukan acuan yang sempit dan selalunya pukulan yang lebih tajam; kepingan tebal memerlukan die yang luas dan tonase yang lebih tinggi.
Periksa kelurusan ram dan keretakan rangka, kebocoran hidraulik, pengedap silinder, keadaan bar kilasan atau injap servo, ketersediaan pengawal dan sokongan alat ganti. Perkakas selalunya bernilai lebih daripada mesin, jadi pastikan pukulan dan die sepadan dan tidak haus melepasi titik memegang sudut.
Produk berkaitan
Hubungi kami
Alamat Kilang
Taman Perindustrian Xichang, Bandar Chengdong, Haiancity, Nantong City, Wilayah Jiangsu, China
E -mel
Telefon
+86-13906278466
produk
Kod QR