Oct 20, 2026
Keluli lembut enam milimeter, panjang 3,000 mm, 250 keping sebulan. Ketiga-tiga nombor tersebut menentukan lebih lanjut tentang mesin lentur hidraulik yang anda perlukan daripada mana-mana risalah: ketebalan menetapkan tona, panjang selekoh menetapkan rasuk dan saiz kelompok menentukan sama ada bar kilasan mekanikal atau injap servo gelung tertutup berbaloi untuk dibayar.
Jawapan ringkasnya ialah mesin servo hidraulik biasa, CNC sinkronisasi kilasan dan elektro-hidraulik tidak lebih baik atau lebih teruk daripada satu sama lain — ia bertujuan untuk kerja yang berbeza. Plat tebal dalam jangka masa panjang sesuai dengan brek tekan hidraulik ringkas dengan hentian kedalaman mekanikal. Lembaran nipis dalam jangka pendek dengan toleransi sudut yang ketat ialah tempat penyegerakan servo memperoleh harganya dalam masa persediaan sahaja. CNC bar kilasan terletak di tengah dan merupakan mesin yang paling banyak dibeli oleh kedai kerja. Selebihnya artikel ini adalah tentang mengesahkan perpecahan itu terhadap bahagian anda sendiri.
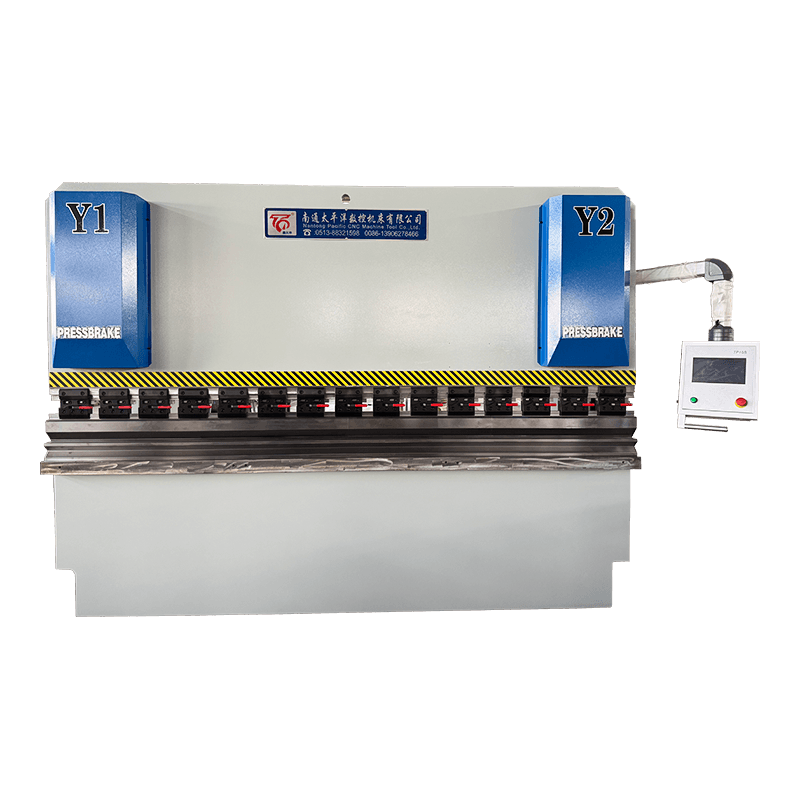
Brek tekan ialah penekan dengan hentian kedalaman yang luar biasa tepat. Dua bingkai sisi membawa katil bawah tetap yang memegang dadu; dua silinder hidraulik di bahagian atas bingkai memacu ram, yang membawa penebuk. Pam menyalurkan minyak melalui blok injap, ram bergerak ke bawah ke kedudukan yang diprogramkan, dan sudut lenturan berasal dari sejauh mana penebuk memasuki acuan. Tiada "tetapan sudut" tetap di mana-mana dalam mesin — hanya kedalaman, dan tindak balas bahan terhadapnya.
Tiga perkara menentukan sama ada selekoh berulang seribu kali: sejauh mana selari ram itu kekal semasa ia menurun, seberapa tepat kedalaman diukur dan sama ada katil diberi pampasan untuk pesongan yang disebabkan oleh daya lentur. Tekanan sistem pada mesin jenis ini biasanya berada di suatu tempat dalam julat 200–300 bar, tetapi tekanan bukanlah apa yang mengawal kualiti — kedudukannya.
Paralelisme ialah tempat ketiga-tiga keluarga mesin dipisahkan. Mesin hidraulik biasa mengekalkan paras ram melalui rangkaian mekanikal dan hentian tetap; mesin yang disegerakkan kilasan mengikat kedua-dua silinder bersama-sama dengan aci kilasan dan menggunakan paksi CNC untuk kedalaman; mesin servo elektro-hidraulik memberikan setiap silinder injap berkadar dan skala linearnya sendiri, jadi kedua-dua belah dibetulkan secara berasingan beberapa kali sesaat.
Perbezaan itu muncul sebagai masa persediaan dan sebagai toleransi pada helaian nipis. Pada mesin kilasan, perubahan bahan atau sudut bermakna nilai kedalaman baharu dan selekoh percubaan; pada mesin servo nilai tersebut hidup dalam program dan Y1/Y2 adalah gelung tertutup, yang penting apabila anda menjalankan 30 bahagian berbeza seminggu dalam helaian 1.5 mm.
| Ciri | WC67Y hidraulik biasa | CNC segerak kilasan WC67K | WE67K servo elektro-hidraulik CNC |
|---|---|---|---|
| Penyegerakan Ram | Rangkaian mekanikal | Aci kilasan serta hentian mekanikal | Injap servo ditambah skala linear setiap silinder |
| Kawalan kedalaman | Handwheel atau NC ringkas | Paksi Y CNC, bermotor | CNC dengan gelung tertutup Y1/Y2 |
| Persediaan bahagian baharu | Paling lama, ditetapkan oleh selekoh percubaan | Sederhana, sudut yang disimpan dalam program | Nilai terpendek, boleh berulang |
| Paling sesuai | Plat tebal, profil ringkas, isipadu rendah | Kumpulan bercampur di kedai kerja am | Lembaran nipis, sudut ketat, ulangi kerja |
| Kos relatif | Terendah | Tengah | Tertinggi |
Di mana jalan tengah sudah mencukupi, mesin paksi kilasan biasanya merupakan pembelian yang wajar: ia mengendalikan gabungan luas keluli lembut dan kerja tahan karat, mengekalkan tetapan sudut dalam program dan tidak membawa harga sistem servo.
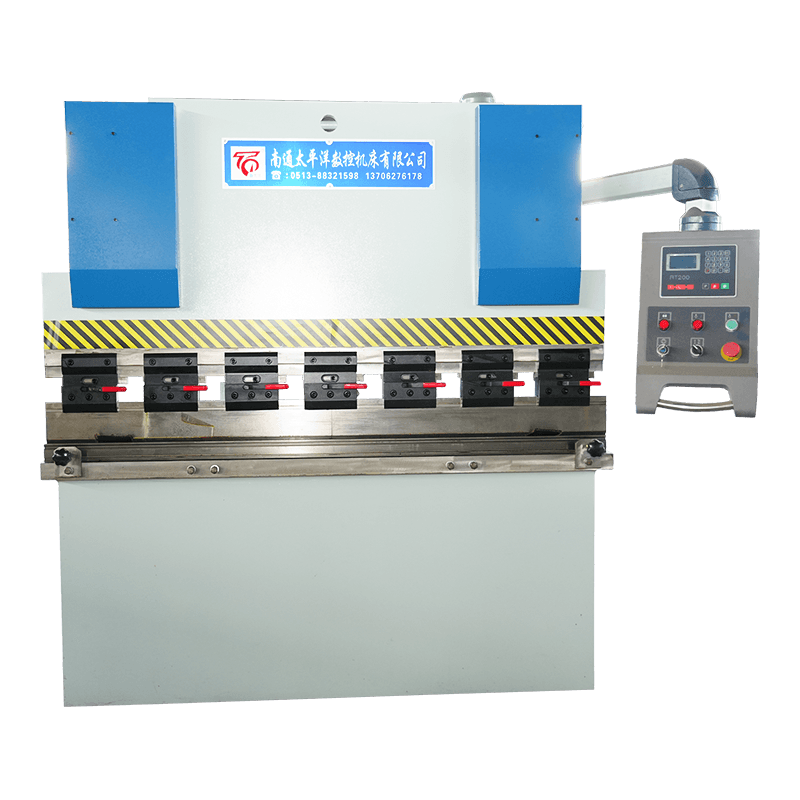
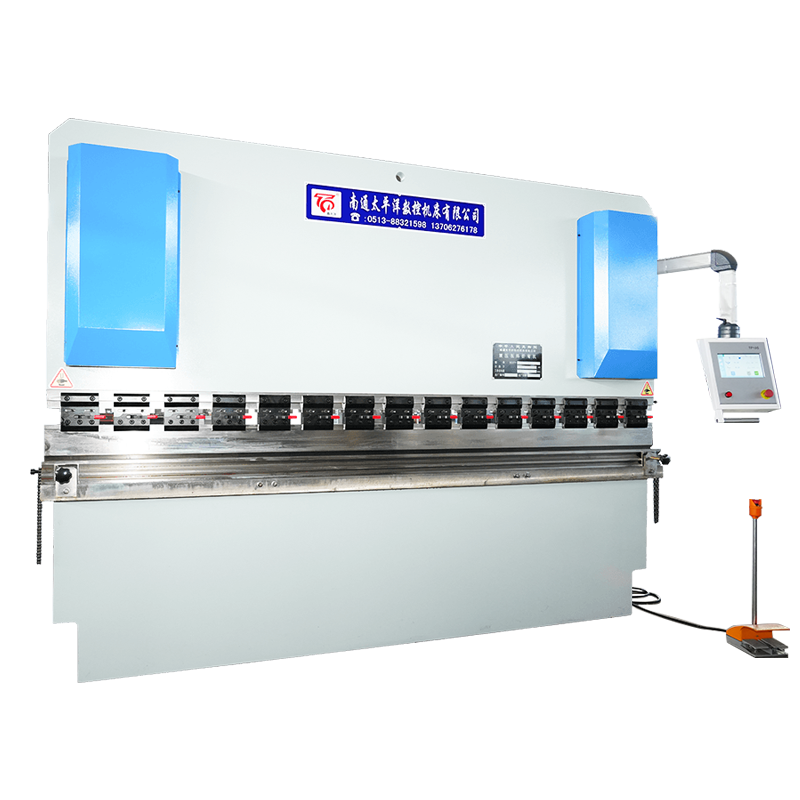 WC67K Torsion Axis Synchronous CNC Hydraulic Press Brek Brek penekan CNC jarak pertengahan untuk kerja campuran keluli lembut dan tahan karat, dengan atur cara sudut tersimpan dan tolok belakang dan lejang terkawal servo. Lihat Produk →
Tonase bukan soal rasa. Untuk lenturan udara dalam keluli lembut, formula kedai yang boleh digunakan ialah P (tan per meter) ≈ 65 × t² / V, dengan t ialah ketebalan plat dan V ialah bukaan acuan. Titik permulaan biasa ialah V = 8 × t. Oleh itu, plat 6 mm berjalan pada dadu 48 mm dan memerlukan kira-kira 49 t/m; merentasi selekoh 3,000 mm iaitu kira-kira 146 t, jadi mesin 160–200 t meliputi kerja dengan margin kerja.
Untuk kedai yang kebanyakannya membengkokkan plat lebih berat dalam profil ringkas, mesin hidraulik konvensional dengan tolok belakang bermotor menampung kerja tanpa membayar penyegerakan servo.
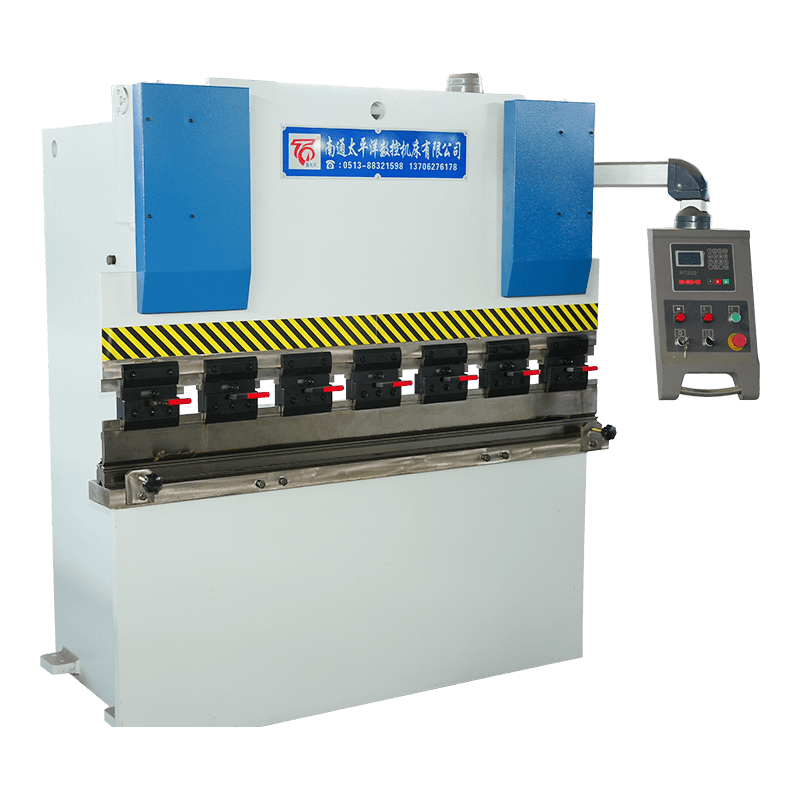 Brek Penekan Logam Lembaran Hidraulik Siri WC67Y NC Brek tekan hidraulik NC yang menjimatkan kos untuk plat yang lebih berat dan profil ringkas, dengan storan program E21 atau RT200 dan pampasan manual pilihan. Lihat Produk →
Kebanyakan aduan sudut menjejak kembali kepada empat punca, dan hanya satu daripadanya ialah sistem kawalan mesin. Yang pertama ialah pesongan: di bawah beban, ram tunduk ke atas di tengah dan katil tunduk ke bawah, jadi selekoh panjang penuh keluar lebih dalam di tengah berbanding di hujung. Crowning — satu set baji atau pampasan hidraulik di dalam katil — ialah pembaikan standard, dan ia harus ada dalam senarai spesifikasi anda jika anda secara rutin membengkok hampir dengan kapasiti penuh.
Yang kedua ialah variasi bahan. Toleransi ketebalan helaian bermakna dua helaian daripada gegelung berbeza boleh dibengkokkan secara berbeza pada kedalaman ram yang sama, itulah sebabnya lenturan udara sentiasa memerlukan bahagian ujian pada permulaan kumpulan. Yang ketiga ialah springback, yang meningkat dengan kekuatan tegangan - gred aloi rendah tahan karat dan berkekuatan tinggi lebih ketara daripada keluli lembut dan memerlukan sama ada terlalu lentur atau pembetulan sudut. Keempat ialah suhu minyak: mesin yang sejuk pada waktu pagi dan panas pada waktu petang boleh hanyut jika nilai kedalaman tidak dikompensasikan dalam kawalan. Pada mesin penyegerakan servo yang hanyut dibetulkan secara berterusan; pada mesin kilasan ia tidak.
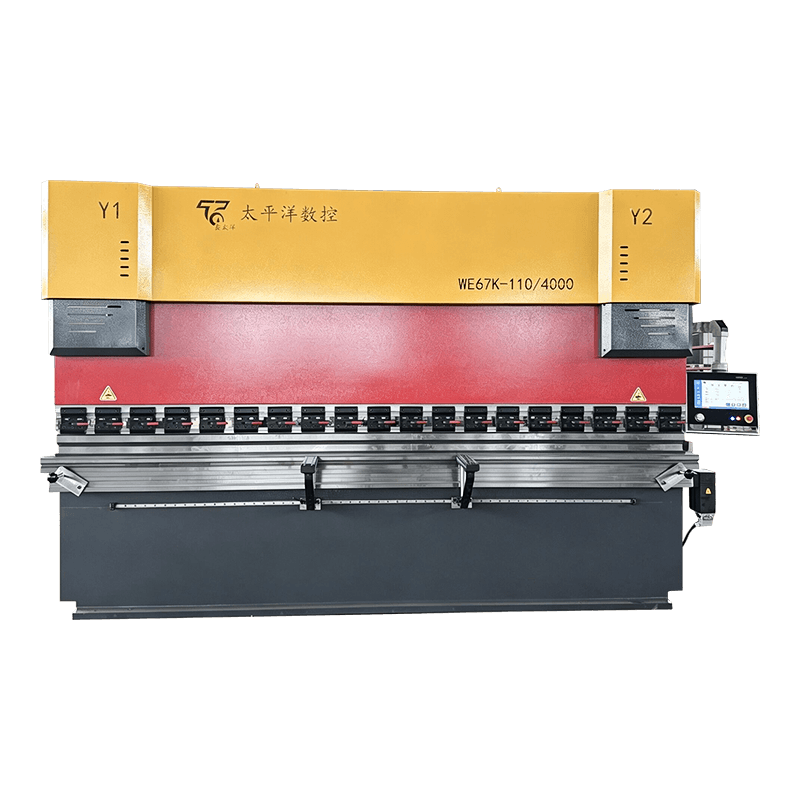 Brek Tekan CNC Servo Elektro-Hidraulik WE67K Brek tekan segerak servo berketepatan tinggi dengan tolok belakang berbilang paksi dan pembetulan berterusan untuk ketepatan lenturan yang konsisten merentasi panjang kerja. Lihat Produk →
Brek tekan hidraulik gagal di tempat yang boleh diramal, dan hampir semua kegagalan mahal bermula sebagai yang murah. Litar hidraulik, penyegerakan dan tolok belakang menyumbang sebahagian besar perhentian yang tidak dirancang, dan rutin mingguan yang singkat menangkap kebanyakannya sebelum ia menjadi penutupan pengeluaran. kami panduan penyelenggaraan mesin lentur hidraulik meliputi jadual penuh; ini ialah lima perkara yang patut dilakukan dahulu.
Dua mesin dengan tonase yang sama dan panjang lentur boleh menjadi pembelian yang sangat berbeza, kerana nombor tajuk tidak menyatakan apa-apa tentang kawalan, pemahkotaan atau ujian penerimaan. Letakkan perkara berikut di atas kertas sebelum anda membandingkan harga.
| Item | Apa yang hendak dinyatakan | Mengapa ia penting |
|---|---|---|
| Daya dinilai | Tan pada pembukaan die yang dinyatakan dan kekuatan material | Mencegah lebihan beban apabila anda kemudiannya memuatkan acuan yang lebih sempit |
| Panjang bengkok | Kedudukan lentur panjang penuh dan luar tengah | Pesongan bingkai adalah paling teruk di hujungnya |
| Kebolehulangan sudut | Bilangan selekoh ujian dan toleransi yang diterima | Satu-satunya cek yang mencerminkan pengeluaran sebenar |
| Keselamatan | Tirai cahaya, kawalan dua tangan, perlindungan injap pelega | Keperluan undang-undang dan perlindungan pengendali |
| Dokumentasi | Skema hidraulik, rajah pendawaian, sandaran parameter | Memotong masa penyelesaian masalah kepada separuh |
| Alat ganti | Kit pengedap, elemen penapis, komponen tolok belakang | Masa hentikan bergantung pada perkara yang sudah ada di rak anda |
Sebagai rujukan, Nantong Pacific CNC Machine Tool membina ketiga-tiga seni bina — hidraulik biasa, servo segerak kilasan dan elektro-hidraulik — di Haian, Jiangsu dan eksport ke Asia Tenggara, Eropah, AS dan Timur Tengah. Anda boleh menyemak julat brek tekan penuh bersama-sama gunting, mesin penggelek dan penekan, yang membantu apabila satu pembekal perlu menutup keseluruhan talian fabrikasi dan bukannya satu mesin.
Bahagian hidraulik menerangkan pemacu: tekanan minyak menggerakkan ram. CNC menerangkan kawalan yang menetapkan kedalaman ram, kedudukan tolok belakang dan kadangkala mahkota. Kebanyakan brek tekan hidraulik moden adalah CNC dalam beberapa bentuk, jadi kedua-dua istilah itu bertindih dan bukannya bersaing.
Gunakan P (t/m) ≈ 65 × t² / V untuk keluli lembut, dengan V = 8 × t. Plat 6 mm pada dadu 48 mm memerlukan kira-kira 49 t/m, jadi lenturan 3,000 mm memerlukan kira-kira 146 t — mesin 160 hingga 200 t menutupnya dengan jidar.
Harga bergerak dengan tonase, panjang selekoh, bilangan paksi CNC, mahkota dan perkakas. Dua mesin dengan saiz yang sama boleh mendarat berjauhan setelah penyegerakan servo dan kawalan paksi 3 1 atau 4 1 ditambah, jadi minta sebut harga terhadap lukisan bahagian anda sendiri.
Ikuti selang masa pengilang dan ambil sampel minyak sekurang-kurangnya sekali setahun. Haba, habuk dan air adalah punca biasa kemerosotan awal, dan elemen penapis biasanya perlu diganti lebih kerap daripada minyak itu sendiri.
Ya, tetapi gred tahan karat dan berkekuatan tinggi memerlukan lebih banyak daya dan lebih banyak pampasan springback daripada keluli lembut. Saiz mesin untuk bahan yang paling sukar dalam beban kerja anda yang boleh dijangka dan bukannya untuk kerja keluli lembut hari ini.
Langsir cahaya atau pelindung laser pada celah perkakas, kawalan dua tangan, injap pelega yang melindungi litar hidraulik daripada beban lampau, dan hentian mekanikal pada ram. Sahkan mesin membawa pensijilan yang diperlukan dalam pasaran anda sebelum ia dihantar.
Produk berkaitan
Hubungi kami
Alamat Kilang
Taman Perindustrian Xichang, Bandar Chengdong, Haiancity, Nantong City, Wilayah Jiangsu, China
E -mel
Telefon
+86-13906278466
produk
Kod QR