Oct 19, 2026
Fabrikasi yang menyemak tiga petikan untuk panel pengawal 3 m biasanya bermula dengan kawalan: servo 2 paksi, 4 paksi atau elektrohidraulik. Itulah pengakhiran keputusan yang salah. Mesin harus sesuai dengan sampul bahagian terlebih dahulu: ketebalan, panjang lentur, springback bahan, dan jejari dalam terkecil yang boleh dihasilkan oleh perkakas. CNC kemudian mengulangi proses yang mampu; ia tidak mencipta satu.
Logik yang sama digunakan untuk menggunting, menggelek, menekan dan membengkokkan profil. Padankan keluarga mesin dengan operasi, kemudian gunakan spesifikasi kawalan untuk menilai kebolehulangan dan penukaran. Pembelian peralatan pemprosesan logam CNC berjaya apabila pengeluaran pertama berjalan membosankan: sudut lentur yang sama, panjang potongan yang sama, diameter gulung yang sama, dan tiada kerja semula yang mengejut.
Istilah ini sering digunakan secara longgar. Dalam kedai fabrikasi, ia biasanya bermaksud mesin yang memotong dan membentuk kepingan, plat dan profil, bukan pusat pengilangan. Keputusan pembelian terbahagi kepada lima keluarga, dan setiap keluarga mempunyai "soalan pertama" berbeza yang menentukan sama ada mesin itu akan memperoleh ruang lantainya.
| Keluarga mesin | Kerja utama | Apa yang ditambahkan oleh CNC | Fokus pemilihan |
|---|---|---|---|
| Tekan brek | Bengkokkan helaian ke sudut dan profil | Kedudukan tolok belakang, kedalaman ram, storan data sudut | Tan per meter, panjang selekoh, perkakas, pemahkotaan |
| Gunting Guillotine | Potong helaian dan pinggan mengikut panjang | Tolok belakang, kawalan lejang, tetapan jurang bilah | Ketebalan, panjang potong, tahan, kawalan herotan |
| Penggelek plat | Membentuk silinder, lengkok, dan cengkerang | Kedudukan gulung, urutan prebend, ulangi resipi | Kiraan gulung, prebend, diameter, ketebalan, hujung rata |
| Tekan hidraulik | Borang, setem, pelurus, dan perhimpunan | Kawalan tekanan dan strok, penyimpanan resipi | Tan, saiz katil, siang hari, kelajuan, pengawal |
| Bengkok profil | Sudut lengkung, saluran, tiub dan bahagian | Kedudukan guling dan urutan lenturan yang boleh diulang | Saiz profil, jejari, perkakas, springback |
Brek tekan bersaiz mengikut beban yang boleh dibawa di bahagian bawah lejang, bukan dengan nombor pada kawalan. Untuk bahan dan ketebalan tertentu, tan yang diperlukan meningkat dengan panjang lentur dan jatuh dengan bukaan mati-V yang lebih luas. Carta tan pembina mesin ialah sumber yang boleh dipercayai. Dua perkara lain menyebabkan kebanyakan masalah awal: sama ada katil dan ram boleh menyokong beban panjang penuh tanpa pesongan, dan sama ada perkakas boleh menghasilkan jejari dalam yang diperlukan tanpa menandakan permukaan.
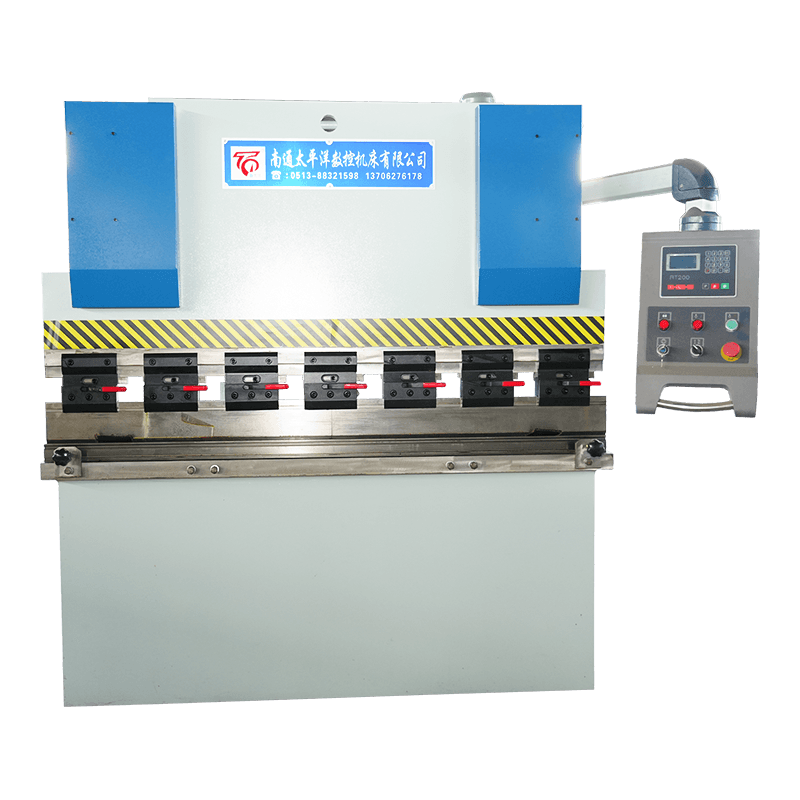
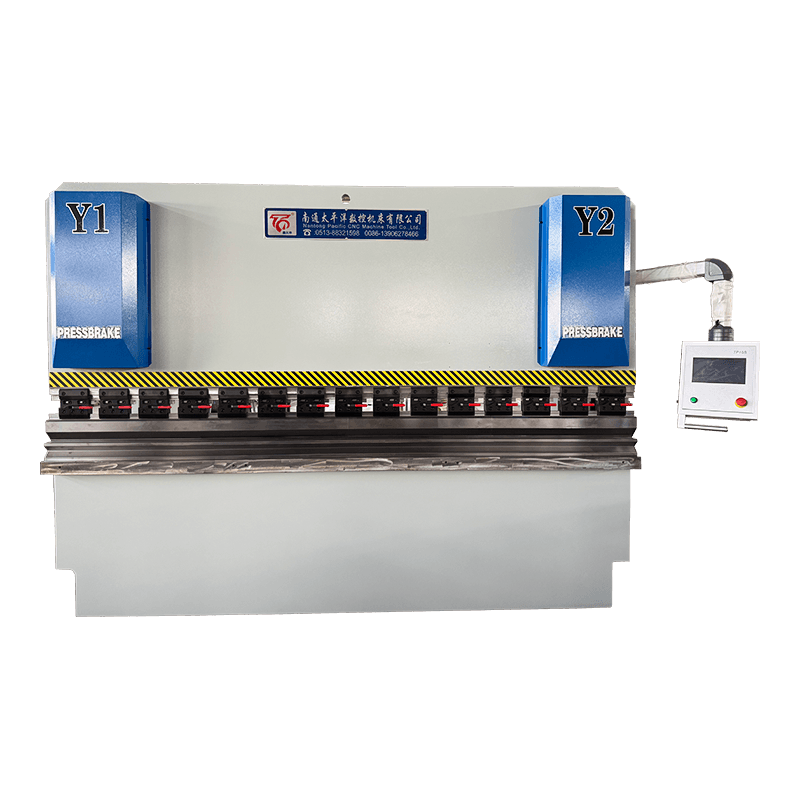
Kawalan perkara seni bina selepas itu. Brek tekan hidraulik konvensional boleh sesuai untuk kerja campuran rendah yang ringkas. Mesin CNC segerak paksi kilasan menambah kedalaman terkawal dan kedudukan tolok belakang. Mesin CNC servo elektrohidraulik dipilih apabila konsistensi sudut dan jirim penukaran merentasi campuran yang lebih luas. Dalam struktur produk yang disenaraikan, siri WE67K ialah mesin lentur logam lembaran logam hidraulik CNC servo elektrohidraulik; WC67K ialah paksi kilasan segerak; WC67Y ialah mesin hidraulik tanpa CNC dalam nama model.
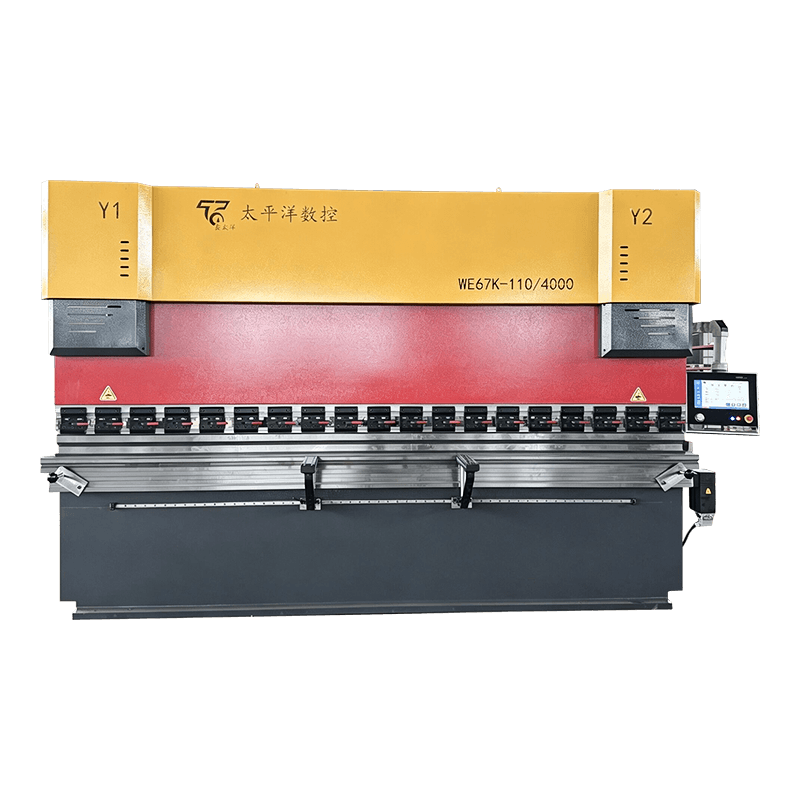 WE67K siri elektro-hidraulik servo CNC mesin lentur logam lembaran hidraulik Brek tekan hidraulik CNC servo elektro-hidraulik siri WE67K ialah penyelesaian lenturan berketepatan tinggi yang dibangunkan oleh Nantong Pacific CNC Machine Tool Co., Ltd. Ia ... Lihat Produk →
Untuk urutan pembelian yang lebih mendalam, lihat panduan ini untuk memilih mesin lentur plat CNC . Susunan yang berguna ialah sampul bahagian, perkakas, tan, paksi kawalan, kemudian ujian penerimaan. Membalikkan pesanan itu ialah cara kedai berakhir dengan mesin yang serba lengkap yang tidak dapat menjalankan tugas yang mewajarkannya.
Pandangan isometrik yang dipermudahkan. Perkadaran adalah ilustrasi, bukan lukisan mesin.
Gunting guillotine dan rasuk ayunan kedua-duanya membuat potongan lurus, tetapi mereka menguruskan perjalanan garu dan bilah secara berbeza. Guillotine hidraulik dengan tolok belakang CNC adalah perkara biasa untuk plat dan kosong panjang; mesin swing-beam boleh sesuai dengan kepingan yang lebih ringan dan kerja campuran. Cek pembelian bukan kadar strok sahaja. Sahkan ketebalan dan panjang maksimum, pelarasan celah bilah, daya tahan, kebolehulangan tolok belakang, dan sama ada jalur sempit akan melengkung.
Siri QC11Y/K ialah guillotine hidraulik CNC; QC12Y/K ialah rasuk ayunan hidraulik CNC. Kedua-duanya adalah pilihan peringkat siri, bukan janji bahawa sebarang ketebalan akan dipotong dengan bersih. Keadaan bilah, kekuatan bahan, dan teknik pengendali masih menentukan kualiti kelebihan.
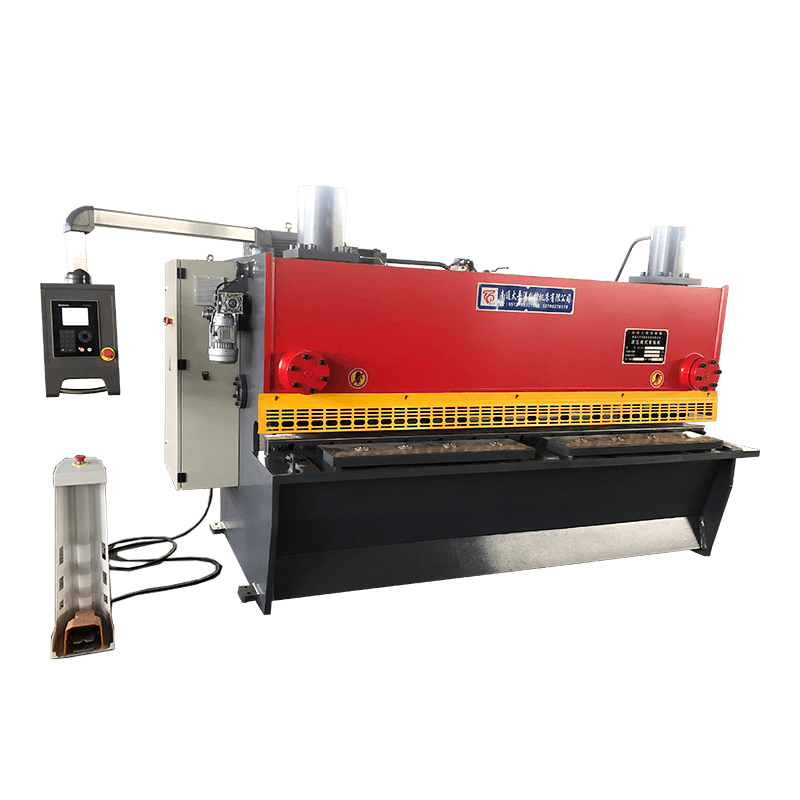 Mesin Gunting Guillotine Hidraulik CNC QC11Y/K Semak pilihan guillotine hidraulik ini apabila membandingkan siri ricih; ia meliputi ketebalan plat 6–25 mm dan pelarasan kelegaan bilah bermotor untuk pemotongan yang tepat. Lihat Produk →
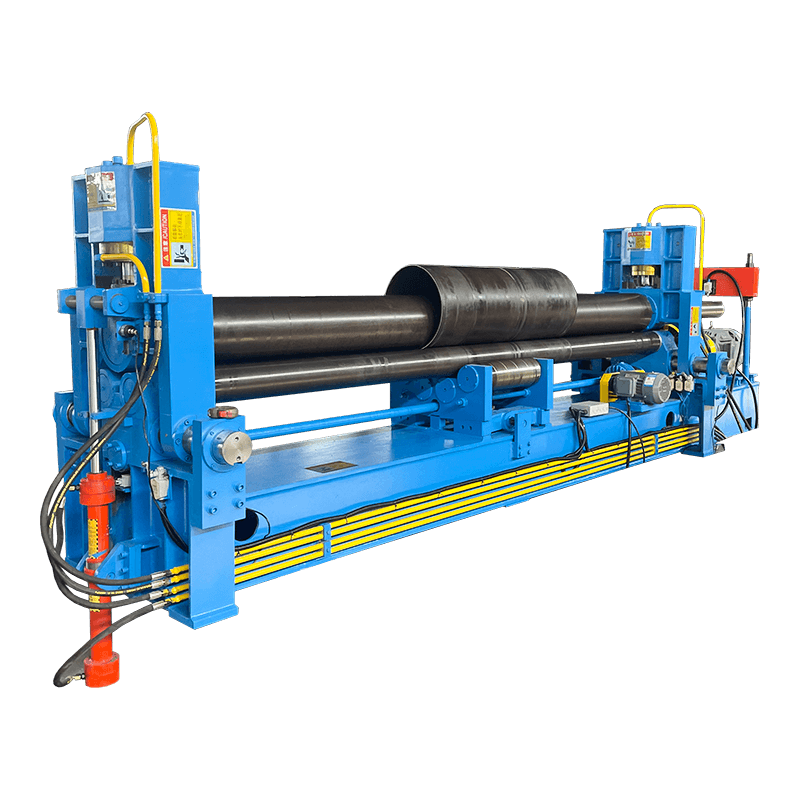
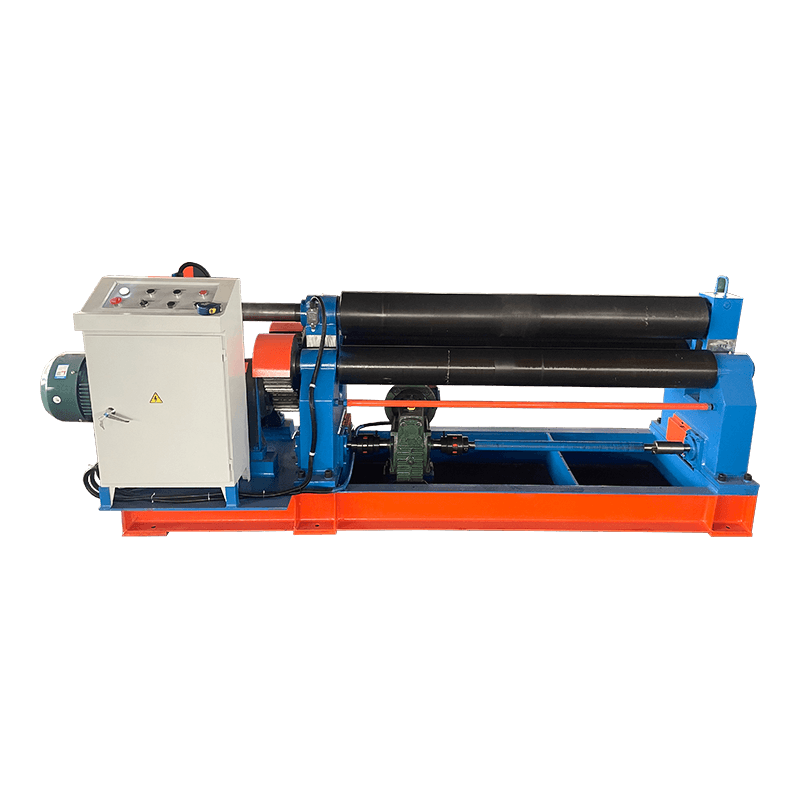
Berguling kelihatan mudah sehingga silinder pertama mempunyai hujung rata. Mesin simetri tiga gulung adalah garis dasar. Mesin hidraulik universal tiga gulung menambah keupayaan untuk meletakkan gulung untuk prebending; mesin empat gulung mengurangkan pengendalian dan boleh membengkokkan kedua-dua hujung dengan lebih mudah. Siri W11, W11S dan W12 dalam barisan produk mengikuti perkembangan tersebut. Untuk cangkerang kapal, data utama ialah ketebalan plat, kekuatan hasil, diameter siap, panjang cangkerang dan panjang rata yang dibenarkan.
Mesin yang boleh melancarkan diameter tetapi tidak boleh membengkokkan ketebalan akan memerlukan pengendalian tambahan atau kerja sekunder. Minta percubaan yang merangkumi gred bahan sebenar dan keadaan akhir yang paling teruk, bukan hanya demonstrasi keluli lembut.
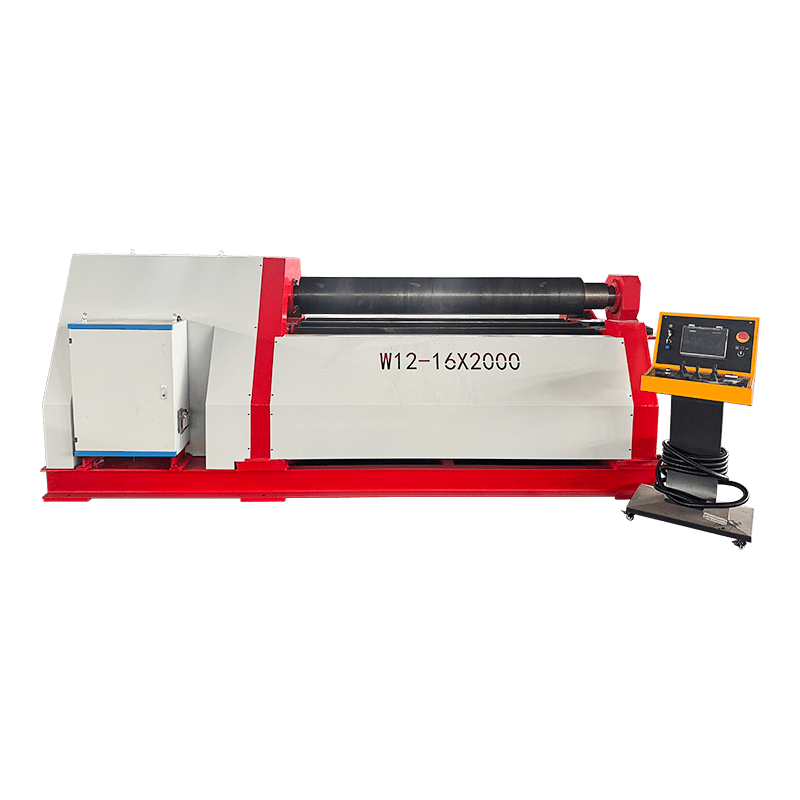 Mesin Penggelek Plat Hidraulik Siri Empat-Roller W12 Pertimbangkan siri empat penggelek ini untuk prabentur dan pembentukan satu persediaan; semak kapasiti model terhadap gred bahan sebenar dan keadaan akhir yang paling teruk sebelum pemilihan. Lihat Produk →
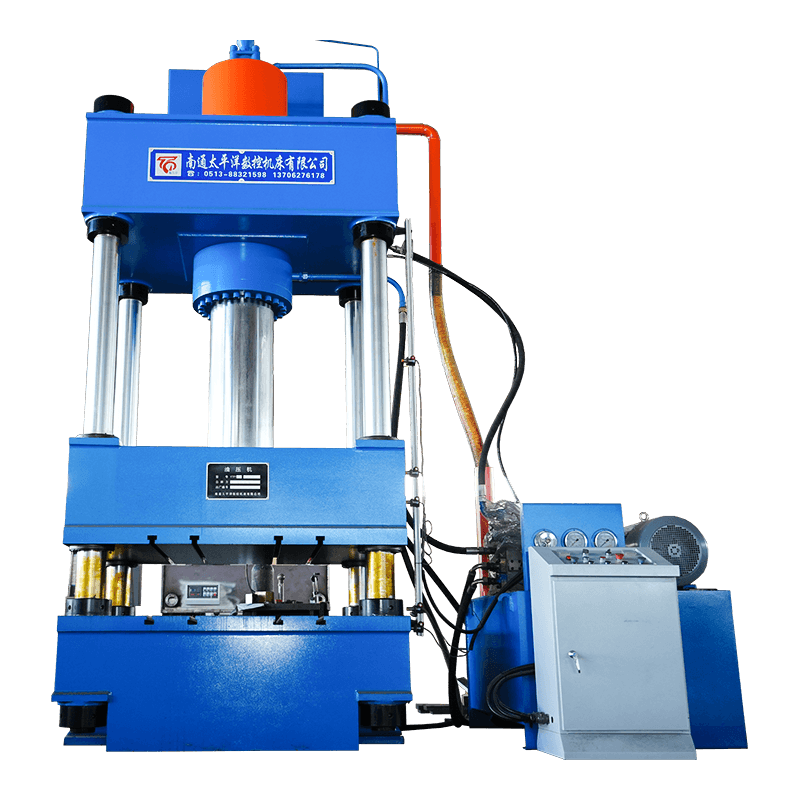
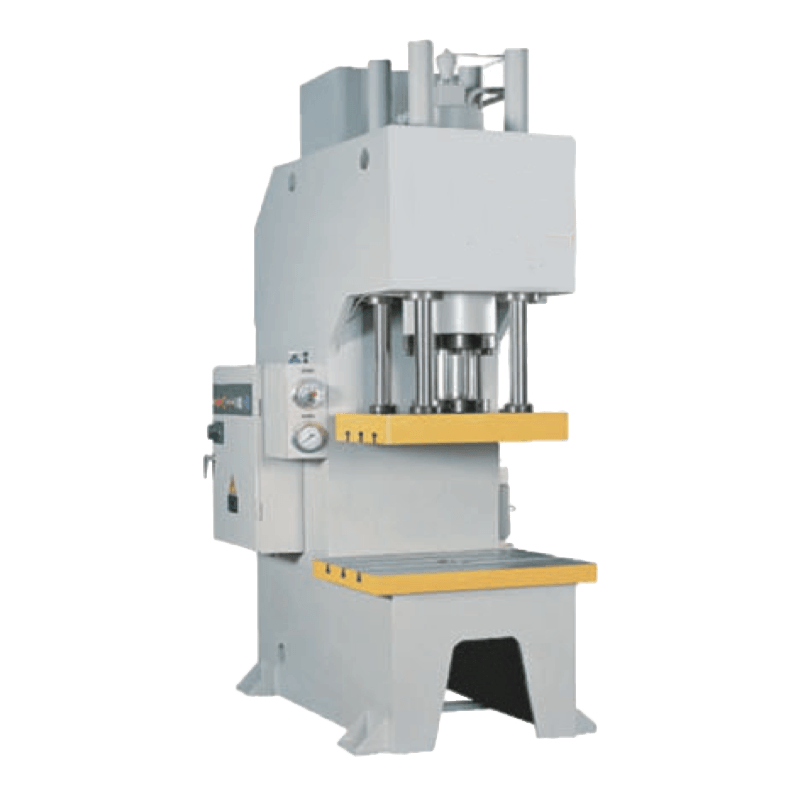
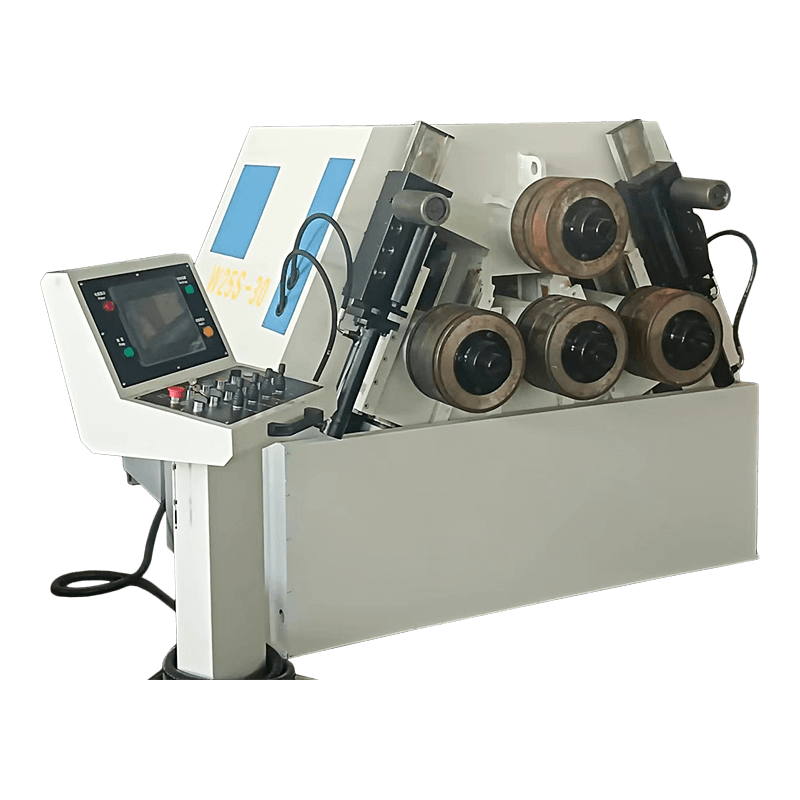
Penekanan empat lajur dan satu lajur menyelesaikan masalah akses yang berbeza. Penekan empat lajur memberikan bingkai kaku dan panduan seragam untuk membentuk, mengecap dan meluruskan; penekan satu lajur membuka bahagian hadapan dan sisi untuk bahagian yang panjang atau janggal. Pada helaian spesifikasi, bandingkan tan, saiz katil, siang hari, pukulan, kelajuan pendekatan dan sama ada kawalan boleh menyimpan resipi. Untuk profil, mesin penggulung bahagian hidraulik seperti W24S mengendalikan sudut, saluran dan tiub, tetapi set perkakas dan pampasan springback menentukan keputusannya. Beli pakej perkakas dengan mesin, bukan selepas kerja pertama.
Alat Mesin CNC Nantong Pacific, yang berpangkalan di Zon Pembangunan Ekonomi dan Teknologi Haian, menyenaraikan lebih daripada 20,000 meter persegi ruang pengeluaran dan rangkaian produk yang meliputi mesin lentur, ricih, gelek, penekan hidraulik dan lentur profil. Syarikat itu menyatakan ia membina siri standard dan peralatan bukan standard serta mengeksport ke Asia Tenggara, Eropah, AS dan Timur Tengah. Fakta tersebut penting pada peringkat senarai pendek, tetapi ia tidak menggantikan audit proses.
Minta carta beban mesin, lukisan perkakas, skema elektrik dan hidraulik, senarai alat ganti dan senarai semak penyerahan. Tanya siapa yang menyokong pemasangan dan masa respons yang ditawarkan di rantau anda. Struktur produk adalah luas, tetapi pilihan terakhir masih terletak pada bahagian dan ujian penerimaan.
Sumber: Struktur produk Alat Mesin CNC Nantong Pacific. Kiraan menunjukkan siri tersenarai, bukan kapasiti pengeluaran.
Jangan biarkan label kawalan memutuskan pembelian. Tulis sampul bahagian, bahan, toleransi, dan saiz kelompok pada satu halaman. Gunakan halaman itu untuk mensaiz brek tekan, ricih, penggelek, penekan atau pembengkok profil. Kemudian bandingkan cara setiap pembekal membuktikan mesin di pihak anda. Jika bahagian percubaan adalah betul, perbualan pemasangan menjadi boleh diramal. Jika tidak, tiada spesifikasi kawalan akan menyelamatkan projek.
Ia meliputi mesin yang memotong dan membentuk logam, seperti brek penekan CNC, gunting guillotine, penggelek plat, penekan hidraulik dan pembengkok profil. Kawalan mengendalikan tetapan kedudukan dan proses yang boleh diulang; kerangka mesin dan perkakas melakukan pembentukan.
Harga bergantung pada jenis mesin, saiz, paksi kawalan, perkakasan dan keperluan penerimaan. Brek tekan hidraulik kecil dan model servo elektrohidraulik besar terletak dalam kurungan yang sangat berbeza. Minta pecahan mesin, perkakas, pemasangan, latihan dan alat ganti.
Mesin lentur hidraulik menggunakan daya hidraulik untuk menggerakkan ram. Mesin lentur CNC menambah kedudukan terkawal ram dan tolok belakang, selalunya dengan data sudut dan perkakas yang disimpan dalam program. Sesetengah mesin adalah hidraulik dan CNC.
Mulakan dengan bahan paling tebal, panjang lentur maksimum, jejari dalam terkecil, dan campuran kelompok yang dijangkakan. Kemudian periksa tan per meter, pesongan katil dan ram, perkakas, paksi tolok belakang dan peranti keselamatan. Jalankan bahagian sampel sebelum menerima mesin.
Periksa ketebalan dan lebar maksimum, diameter guling minimum, keupayaan prabentur, kedudukan gulungan, dan panjang rata yang ditinggalkan pada setiap hujung. Untuk plat berat, sahkan kekuatan hasil mesin dinilai untuk, bukan hanya kapasiti keluli lembut.
Ya, jika tonase, saiz katil, siang hari, strok dan kelajuan sesuai dengan alat. Kerja tersuai juga memerlukan set cetakan, kawalan tekanan dan pengawal. Semak carta beban dan jalankan percubaan dengan bahan yang dimaksudkan sebelum penekan dipasang.
Produk berkaitan
Hubungi kami
Alamat Kilang
Taman Perindustrian Xichang, Bandar Chengdong, Haiancity, Nantong City, Wilayah Jiangsu, China
E -mel
Telefon
+86-13906278466
produk
Kod QR